-

Wyślij do nas e-mail
sale@lscmagnetics.com -

Numer kontaktowy
+86 -13559234186
Wyślij do nas e-mail
sale@lscmagnetics.comNumer kontaktowy
+86 -13559234186
Przewodnik rozwiązywania problemów dla 5 typowych problemów z separatorem magnetycznym
Aug 27, 2026Jako kluczowy element wyposażenia w przetwórstwie minerałów, usuwaniu żelaza i odzyskiwaniu zasobów, separator magnetyczny Bezpośrednio wpływa na wydajność produkcji i jakość produktu. Jednak w przypadku długotrwałej pracy pod dużym obciążeniem, różne usterki są nieuniknione. Zamiast czekać na nieplanowane przestoje, opanowanie systematycznego podejścia do rozwiązywania problemów umożliwia szybką lokalizację usterek i ich precyzyjne usunięcie. W tym artykule omówiono pięć najczęstszych problemów z separatorami magnetycznymi i ich rozwiązania, pomagając zminimalizować kosztowne przestoje.
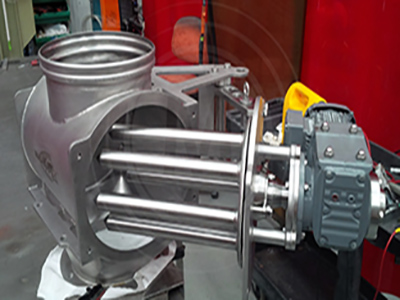
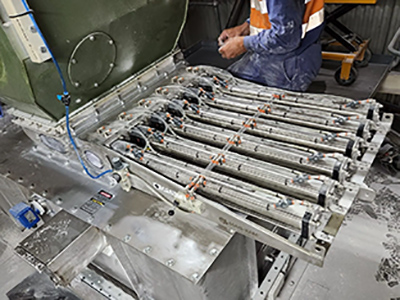
Jest to jeden z najczęstszych sygnałów alarmowych występujących podczas pracy separatora magnetycznego i często wskazuje na problemy z silnikiem lub układem zasilania.
🔍 Możliwe przyczyny
| Przyczyna | Typowe objawy |
| Słabe smarowanie lub zużycie łożysk | Głośny metaliczny odgłos skrobania lub szlifowania podczas pracy; temperatura obudowy silnika przekracza 80°C |
| Uszkodzenie lub oderwanie łopatki wentylatora | Zmniejszone rozpraszanie ciepła; tylna część silnika nagrzewa się znacznie bardziej niż przednia |
| Słaby styk przełącznika lub zasilanie jednofazowe | Silnik wydaje dźwięk „buczenia”, prędkość wyraźnie spada, a amperomierz wskazuje nierównomierne prądy fazowe |
| Niskie napięcie zasilania | Trudny rozruch; pod obciążeniem silnik mocno się przegrzewa |
Posłuchaj, aby zlokalizować źródło: Jeśli słyszysz pisk o wysokiej częstotliwości, najpierw sprawdź łożyska — w razie potrzeby uzupełnij smar lub wymień łożyska.
Sprawdź układ chłodzenia: upewnij się, że łopatki wentylatora są nienaruszone i że drogi przepływu powietrza są drożne; uszkodzone wentylatory należy natychmiast wymienić.
Wykonaj kontrole elektryczne: Użyj multimetru, aby sprawdzić równowagę napięć trójfazowych (odchylenie powinno wynosić <5%) i sprawdź, czy zaciski nie są poluzowane lub nie powodują łuku elektrycznego.
Sprawdź napięcie: Jeżeli napięcie zasilania stale spada o więcej niż 10% poniżej wartości znamionowej, zainstaluj sprzęt stabilizujący napięcie lub skontaktuj się z dostawcą usług.
Prowadź dziennik smarowania łożysk i smaruj je regularnie (zwykle co 500–1000 godzin pracy).
Raz na kwartał należy sprawdzać stan zacisków silnika i wentylatora.
Tego typu awarie zazwyczaj pojawiają się nagle i mogą mieć poważne konsekwencje. Jeśli nie zostaną szybko naprawione, mogą spowodować zarysowania powłoki bębna, a nawet złomowanie sprzętu.
🔍 Możliwe przyczyny
Dostanie się obcych przedmiotów do dolnego pojemnika: kawałki drewna, śruby, narzędzia lub drobne metalowe przedmioty zaklinowują się między bębnem a dolnym pojemnikiem.
Wypadnięcie bloku magnesu: Trwałe elementy mocujące blok magnesu poluzowały się lub uległy uszkodzeniu z powodu starzenia się lub uderzeń; luźne bloki grzechoczą wewnątrz bębna, wydając metaliczny dźwięk stukotu.
Rozwarstwienie wykładziny odpornej na zużycie: Duże kawałki oderwanej wykładziny blokują luz roboczy bębna.
Natychmiastowe wyłączenie: W przypadku pierwszych oznak nietypowego hałasu uderzeniowego lub nagłego spadku prędkości bębna nie należy wymuszać dalszej pracy — należy natychmiast nacisnąć przycisk zatrzymania awaryjnego.
Otwórz port dostępu/drzwi inspekcyjne: Usuń wszelkie widoczne ciała obce. Jeśli bloki magnetyczne się poluzowały, zdemontuj i sprawdź układ magnetyczny, a następnie ponownie zamocuj lub wymień uszkodzone bloki.
Sprawdź powłokę bębna: Użyj latarki, aby sprawdzić, czy na wewnętrznej powierzchni bębna nie ma rys lub uszkodzeń. Drobne rysy można usunąć poprzez szlifowanie; poważne uszkodzenia wymagają wymiany powłoki bębna.
Dodaj zabezpieczenie w górnym biegu rzeki: zainstaluj sito oddzielające lub separator zanieczyszczeń żelaznych przed lejem zasypowym, aby zapobiec przedostawaniu się dużych zanieczyszczeń do separatora magnetycznego.
Przed punktem podawania zamontuj sito o odpowiednim rozmiarze oczek (zwykle o 5–10 mm większym od maksymalnego rozmiaru cząstek podawanego materiału).
Okresowo sprawdzaj moment dokręcania śrub mocujących blok magnetyczny, aby zapobiec ich poluzowaniu pod wpływem wibracji.
Reduktor jest „sercem” układu napędowego separatora magnetycznego, a przegrzanie często jest wczesnym ostrzeżeniem o awarii smarowania lub zużyciu mechanicznym.
🔍 Możliwe przyczyny
| Przyczyna | Wskazówki diagnostyczne |
| Niedobór oleju lub obniżona jakość oleju | Poziom oleju poniżej minimum na szkle kontrolnym; olej wydaje się czarny, zemulgowany lub zawiera cząstki metalu |
| Zużycie przekładni/ślimaka lub słabe zazębienie | Zwiększony hałas podczas pracy, okresowe dźwięki uderzeń i nienormalne wibracje obudowy |
| Awaria lub zużycie smarowania łożysk | Obszary łożysk wału wejściowego/wyjściowego są najbardziej gorące, czemu towarzyszy nieregularny odgłos dudnienia |
Kontrola oleju: Sprawdź poziom i stan oleju po wyłączeniu. Uzupełnij do wymaganego poziomu, jeśli jest niski; jeśli olej jest zdegradowany (ciemny, zanieczyszczony lub zemulgowany), spuść go i wymień całkowicie, a następnie wyczyść miskę olejową.
Kontrola zazębienia kół zębatych: Otwórz port inspekcyjny, aby sprawdzić, czy na zębach kół zębatych nie występują wżery, łuszczenie się lub nietypowe ślady zużycia; zmierz luz, aby upewnić się, czy przekracza on dopuszczalne granice.
Diagnostyka łożysk: Użyj termometru na podczerwień do zlokalizowania gorących punktów, uzupełnionej analizatorem drgań w celu oceny stanu łożysk. Wymień uszkodzone łożyska na identyczne modele.
Korekta ustawienia: Jeśli brak ustawienia silnika i reduktora powoduje nierównomierne obciążenie i przegrzewanie, należy ponownie skalibrować ich współosiowość.
Wymieniaj olej przekładniowy co 2000–3000 godzin pracy lub co sześć miesięcy, w zależności od tego, co nastąpi wcześniej.
Raz w miesiącu należy wizualnie sprawdzić stan przekładni i kolor oleju przez otwór inspekcyjny.
Pole magnetyczne jest „duszą” separatora magnetycznego. Spadek natężenia pola bezpośrednio pogarsza wydajność separacji, obniża jakość koncentratu i zwiększa straty odpadów poflotacyjnych.
🔍 Możliwe przyczyny
Nadmierna temperatura robocza: Długotrwałe narażenie na działanie temperatury Curie materiału magnetycznego (ok. 80–200°C w przypadku NdFeB) powoduje nieodwracalne rozmagnesowanie.
Narażenie na działanie promieni słonecznych/wysoka temperatura otoczenia: Wydajność jednostek zewnętrznych spada wskutek letniego promieniowania słonecznego.
Korozja kwasowa/zasadowa: W mokrych separatorach magnetycznych do układu magnetycznego wnika żrący szlam, który niszczy powłokę bloku magnetycznego i powoduje rozpylanie i rozmagnesowanie.
Naturalne starzenie się: Materiały zawierające magnesy trwałe ulegają stopniowej degradacji z upływem czasu, a natężenie pola magnetycznego zmniejsza się o 1–3% rocznie.
Pomiar natężenia pola: Za pomocą gaussometru (teslometru) zmierz natężenie pola powierzchniowego w kilku punktach wzdłuż bębna i porównaj z wartością znamionową. Jeśli tłumienie przekroczy 15%, konieczne jest podjęcie działań korygujących.
Usprawnienia środowiskowe: Zainstaluj osłony przeciwsłoneczne dla sprzętu używanego na zewnątrz, popraw wentylację i odprowadzanie ciepła, aby utrzymać temperaturę układu magnetycznego w granicach projektowych.
Ochrona antykorozyjna: Sprawdź, czy uszczelnienie układu magnetycznego jest nienaruszone; w razie potrzeby nałóż ponownie powłokę antykorozyjną lub wymień uszczelki. Jeśli bloki magnetyczne skorodowały i pokryły się pyłem, należy wymienić cały układ magnetyczny.
Ponowne namagnesowanie lub wymiana: W przypadku układów magnetycznych podlegających namagnesowaniu należy wysłać je do wykwalifikowanego producenta w celu ponownego namagnesowania; w przypadku fizycznie uszkodzonych bloków magnetycznych jedyną opcją jest wymiana na nowy układ magnetyczny.
Co sześć miesięcy mierz natężenie pola magnetycznego za pomocą gausomierza i prowadź rejestr tłumienia pola.
Należy zadbać o niezawodne uszczelnienie układu magnetycznego, aby zapobiec przedostawaniu się szlamu; w przypadku separatorów mokrych należy priorytetowo traktować materiały magnetyczne odporne na korozję.
Kiedy „wydajność” separatora magnetycznego zaczyna się pogarszać, często stanowi to największe wyzwanie dla kierowników produkcji — mniej oczywiste niż awarie mechaniczne, a jednak bezpośrednio wpływa na rentowność.
| Objaw | Możliwa przyczyna | Wskazówki dotyczące rozwiązywania problemów |
| Poziom odpadów nagle gwałtownie wzrasta i utrzymuje się na wysokim poziomie | Wyciek z korpusu zbiornika (zwarcie) | Sprawdź płytę działową zbiornika półprzeciwprądowego i rurę odprowadzającą odpady pod kątem przetarć |
| Nieprawidłowa gęstość koncentratu | Przesunięcie położenia biegunów magnetycznych | Zbyt duża gęstość → należy dokładnie wyregulować kąt odchylenia układu magnetycznego w stronę wylotu; zbyt mała → należy wyregulować w kierunku przeciwnym do strony zasilania |
| Wskaźnik odzysku systematycznie spada | Degradacja wydajności bloku magnetycznego / spadek natężenia pola | Zmierz gausomierzem; w razie potrzeby ponownie namagnesuj lub wymień |
| Nieprawidłowa przerwa w rozdzieleniu | Przesunięta pozycja wirnika lub zablokowana szczelina | Wyreguluj położenie wirnika i usuń wszelkie zanieczyszczenia ze szczeliny |
| Zmiany stanu paszy | Nadmierna szybkość podawania, wysoka lepkość zawiesiny lub sflokulowany materiał wsadowy | Dostosuj proces mielenia i klasyfikacji w górnym biegu rzeki, aby przywrócić parametry podawania do zakresu projektowego |
Przechodź od prostych do złożonych czynności: zacznij od sprawdzenia, czy szybkość podawania, stężenie zawiesiny i wielkość cząstek mieszczą się w granicach specyfikacji projektowych; następnie sprawdź, czy zbiornik lub rurociąg nie są zablokowane lub nie przeciekają.
Regulacja bieguna magnetycznego: Zoptymalizuj rozprowadzanie koncentratu poprzez regulację kąta odchylenia układu magnetycznego – jest to proces precyzyjnej regulacji, który wymaga cierpliwości. Po każdej regulacji obserwuj działanie przez 15–20 minut przed wprowadzeniem dalszych zmian.
Konserwacja korpusu zbiornika: W przypadku potwierdzenia przecieku spowodowanego zużyciem należy wyłączyć zbiornik w celu wykonania napraw spawalniczych lub wymiany zużytych części, aby zapobiec bezpośredniemu „zwarciu” surowej rudy do odpadów.
Koordynacja w obrębie całego systemu: Jeśli problemy z lepkością wsadu lub flokulacją są poważne, należy prześledzić je na etapie wcześniejszego mielenia i klasyfikacji oraz odpowiednio dostosować parametry procesu.
Codziennie mierz zawartość odpadów poflotacyjnych, zawartość koncentratu i wskaźnik odzysku; twórz wykresy trendów, aby zapewnić wczesne ostrzeganie o nieprawidłowych wahaniach.
Co miesiąc należy sprawdzać korpus zbiornika, rurę odprowadzającą ścieki oraz rurę doprowadzającą pod kątem zużycia i dokonać ich naprawy lub wymiany przed wystąpieniem wycieku.
Regularnie mierz natężenie pola magnetycznego: raz na pół roku — pozwól, aby dane pomogły Ci podjąć decyzję.
Dbaj o prawidłowe funkcjonowanie układu smarowania: wymieniaj i uzupełniaj olej zgodnie z harmonogramem; nie oszczędzaj na kosztach.
Monitoruj jakość wsadu: zainstaluj systemy przesiewania i usuwania zanieczyszczeń w górnym biegu rzeki, aby wyeliminować przyczyny awarii u źródła.
Nie uruchamiaj uszkodzonej maszyny: Jeśli słyszysz nietypowe dźwięki lub zauważysz przegrzewanie, najpierw zatrzymaj maszynę i sprawdź, co się dzieje.
Nie ignoruj małych wycieków: Niewielki wyciek z korpusu zbiornika może spowodować obniżenie jakości całej partii odpadów.
Nie przeciągaj okresu użytkowania: Systemy magnetyczne, łożyska i przekładnie mają określoną żywotność — proaktywna wymiana jest o wiele bardziej opłacalna niż naprawy reaktywne.
TAGI :
Whatsapp : +86 -13559234186
E-mail : sale@lscmagnetics.com
Tel : +86 -13559234186