-

Wyślij do nas e-mail
sale@lscmagnetics.com -

Numer kontaktowy
+86 -13559234186
Wyślij do nas e-mail
sale@lscmagnetics.comNumer kontaktowy
+86 -13559234186
Jakościowa linia życia: od „nieskutecznego wzmocnienia” do precyzyjnego przenoszenia obciążeń
Sep 01, 2026
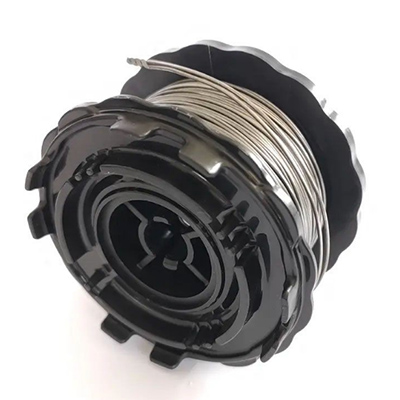
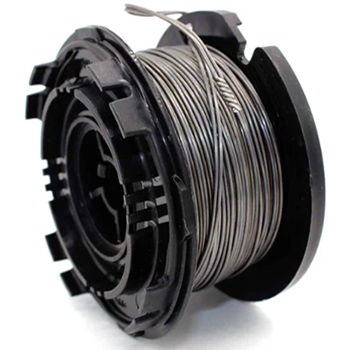
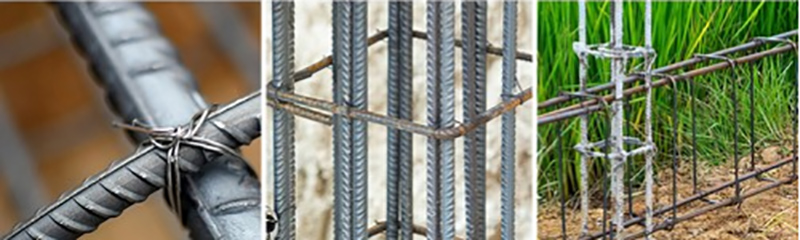
W przeszłości precyzja wiązanie prętów zbrojeniowych Często uważano, że jest to coś „wystarczająco dobrego”. Jednak w przypadku konstrukcji na dużą skalę — zwłaszcza tych zaprojektowanych z myślą o wysokich wymaganiach dotyczących umocnień sejsmicznych — takie podejście może okazać się niebezpiecznie niewystarczające.
Aby żelbet spełniał swoje zadanie, siły działające na każdy pręt zbrojeniowy muszą być niezawodnie przenoszone przez punkty połączeń. Jeśli wiązanie jest nieodpowiednie – na przykład, jeśli odstępy między strzemionami są zbyt duże, kąty haków są niewystarczające lub połączenia na zakład nie są prawidłowo ułożone – pręt zbrojeniowy nie może osiągnąć projektowanej wytrzymałości konstrukcyjnej, niezależnie od użytej ilości. W efekcie takie zbrojenie staje się nieskuteczne: marnuje materiał, tworzy zatory, które utrudniają układanie betonu i ostatecznie zagraża integralności konstrukcji.
Skuteczne wiązanie prętów zbrojeniowych oznacza przede wszystkim precyzję.
Zaawansowane, inteligentne systemy wiązania sprawiają, że dokładność rzędu milimetra staje się praktyczną rzeczywistością. Na przykład w budownictwie tunelowym inteligentne wózki wiązania wyposażone w technologię rozpoznawania obrazu osiągnęły wskaźnik kwalifikacji rozstawu prętów zbrojeniowych na poziomie ponad 98%, gwarantując, że każdy pręt jest umieszczony dokładnie tam, gdzie powinien, i zapewnia pełną wydajność mechaniczną. To przejście od „z grubsza akceptowalnego” do „precyzyjnie kontrolowanego” wykonania ma fundamentalne znaczenie dla zapewnienia bezpieczeństwa budynku i odporności sejsmicznej.
W przypadku megaprojektów obejmujących tysiące belek i dziesiątki tysięcy elementów konstrukcyjnych, tradycyjne, pracochłonne metody już dawno osiągnęły granice swojej wydajności.
Wiązanie ręczne jest nie tylko powolne, ale również podatne na niespójną jakość. Z kolei wpływ inteligentnych linii produkcyjnych jest rewolucyjny. Na inteligentnej belki w ramach projektu rozbudowy autostrady Pekin-Kunming Guangyuan-Mianyang, inteligentna linia produkcyjna koszy zbrojeniowych nowej generacji skróciła czas obróbki z 4 do 2,5 godziny na jednostkę – co oznacza wzrost ogólnej wydajności o 37,5%. W zastosowaniach tunelowych inteligentne wózki skróciły czas cyklu z 12 do 8 godzin na zmianę, co stanowi poprawę o 33%.
Ten wzrost wydajności przekłada się bezpośrednio na przyspieszenie harmonogramu i oszczędności kosztów. W zakładzie produkcji belek Yongchang, należącym do linii kolejowej dużych prędkości Lanzhou–Zhangye, inteligentne modernizacje pozwoliły 200-osobowej załodze wykonać pracę, która wcześniej wymagała zatrudnienia 400 pracowników, obniżając koszty pracy o około 50%. W przypadku dużych projektów, realizowanych przez wiele lat, przekłada się to na bardzo znaczące korzyści finansowe.
Duże projekty są zazwyczaj realizowane w ramach napiętych harmonogramów na rozległych placach budowy, a tradycyjne wiązanie prętów zbrojeniowych naraża pracowników na wysiłek fizyczny i znaczne zagrożenia dla bezpieczeństwa — szczególnie w zamkniętych przestrzeniach, takich jak obudowy tuneli i na wysokości.
Zautomatyzowany i inteligentny sprzęt radykalnie zmienia tę rzeczywistość. Dzięki przejściu od pracy ręcznej do procesów zautomatyzowanych przez maszyny, zagrożenia, takie jak upadki z wysokości i uderzenia przedmiotami, są skutecznie eliminowane u źródła. To nie tylko wypełnia obowiązek pracodawcy w zakresie opieki nad pracownikami, ale także oferuje praktyczne rozwiązanie problemu rosnących niedoborów kadrowych w branży. Inteligentne systemy uwalniają pracowników od ciężkich, powtarzalnych i ryzykownych zadań, umożliwiając im przejście do bardziej wartościowych ról, takich jak nadzór nad sprzętem i kontrola jakości.
Do 2026 roku efektywne wiązanie prętów zbrojeniowych przestało być jedynie „fajną rzeczą” i stało się „niezbędne” w dużych projektach budowlanych. Nie chodzi już tylko o to, jak mocno skręcony jest drut; chodzi przede wszystkim o długoterminowe bezpieczeństwo konstrukcji, ekonomikę projektu i zrównoważony rozwój branży budowlanej.
Dla dostawców materiałów budowlanych i praktyków branżowych zrozumienie i zaakceptowanie tej zmiany jest niezbędnym przygotowaniem do zaostrzenia standardów jakości, skrócenia terminów realizacji projektów i głębszej transformacji zachodzącej w całym sektorze. Przejście od „wystarczająco dokładnego” do „dokładnego wykonania” to nie tylko udoskonalenie technologiczne – to decydujący krok w kierunku wyższej jakości i większej odporności środowiska zabudowanego.
FQA
1. Jak wybrać odpowiednią grubość drutu do automatycznego wiązania prętów zbrojeniowych?
Sprawdź specyfikację swojego urządzenia do wiązania prętów zbrojeniowych. Grubość drutu 21 (0,8 mm) to standardowy rozmiar dla modeli z pojedynczym drutem, takich jak MAX RB398 i RB518. Grubość drutu 19 (około 1,0 mm) jest stosowana dla modeli z podwójnym drutem, takich jak MAX RB441T. Użycie niewłaściwego rozmiaru pręta zbrojeniowego może spowodować zacięcia maszyny lub słabe, niespójne wiązania.
2. Ile opasek mogę uzyskać z jednej szpuli drutu?
Zależy to od grubości drutu i ustawień owinięcia w maszynie. Szpula z pojedynczym drutem o grubości 21 zazwyczaj pozwala na wykonanie od 120 do 190 wiązań, natomiast szpula z podwójnym drutem o grubości 19 pozwala na wykonanie około 240 wiązań. Należy pamiętać, że ustawienie 4 owinięć zapewni mniej wiązań na szpulę niż ustawienie 3 owinięć.
3. Jakie rodzaje obróbki powierzchni są dostępne dla drutu zbrojeniowego i którą z nich powinienem wybrać?
Istnieją trzy podstawowe typy:
Wyżarzanie na czarno: najpowszechniejsza i najbardziej ekonomiczna opcja, odpowiednia do ogólnych zastosowań wewnętrznych i standardowych zastosowań budowlanych.
Ocynk elektrolityczny: Pokrycie warstwą cynku zapewniającą odporność na korozję, idealne do stosowania w środowiskach nadmorskich, wilgotnych lub narażonych na działanie czynników zewnętrznych.
Powłoka PVC/tworzywo sztuczne: Zalecana do prętów zbrojeniowych powlekanych żywicą epoksydową lub projektów transportowych (DOT), w których ochrona powłoki prętów zbrojeniowych przed uszkodzeniem ma kluczowe znaczenie.
4. Czy stosowanie zwykłego drutu wiązałkowego lub drutu niskiej jakości może skrócić żywotność automatycznego urządzenia do wiązania prętów zbrojeniowych?
Tak. Drut złej jakości lub o niewłaściwej średnicy może prowadzić do częstego zacinania się, nierównomiernego podawania i niestabilnego momentu obrotowego. Z czasem przyspiesza to zużycie kół zębatych i mechanizmu podającego. Aby chronić swój sprzęt, zawsze używaj wysokiej jakości, idealnie miękkiego drutu wyżarzanego, który jest czysty, gładki i wolny od oleju, rdzy i zadziorów.
5. Ile drutu wiązałkowego powinienem przeznaczyć na tonę prętów zbrojeniowych?
Powszechnym wskaźnikiem branżowym jest 8–12 kilogramów drutu wiązałkowego na tonę (1000 kg) prętów zbrojeniowych. Rzeczywiste zużycie różni się w zależności od gęstości kosza zbrojeniowego, sposobu wiązania (wiązanie z przeskokiem lub wiązanie na każdym skrzyżowaniu) oraz średnicy prętów zbrojeniowych. Do wstępnego budżetowania powszechnie przyjmuje się średnią wartość szacunkową 9–10 kg na tonę.
6. Czy sam drut wiążący wpływa na wytrzymałość konstrukcyjną betonu?
Nie. Drut wiązałkowy służy jedynie jako tymczasowe wsparcie pozycjonowania – jego jedynym celem jest utrzymanie prętów zbrojeniowych na miejscu podczas budowy, zapewniając prawidłowy rozstaw prętów i otulinę betonową przed wylaniem. Obciążenie konstrukcyjne jest przenoszone wyłącznie przez stal zbrojeniową i beton. Jednak nieprawidłowe wiązanie, które umożliwia przesuwanie się prętów, może pośrednio zagrozić integralności konstrukcji poprzez zmianę projektowanej otuliny i położenia zakładów.
TAGI :
Whatsapp : +86 -13559234186
E-mail : sale@lscmagnetics.com
Tel : +86 -13559234186