-

Wyślij do nas e-mail
sale@lscmagnetics.com -

Numer kontaktowy
+86 -13559234186
Wyślij do nas e-mail
sale@lscmagnetics.comNumer kontaktowy
+86 -13559234186
Jakie warunki musi spełniać wysokiej jakości drut wiążący do maszyn do wiązania prętów zbrojeniowych?
Sep 29, 2026Na placach budowy coraz częściej dostrzega się zalety maszyn do wiązania prętów zbrojeniowych. Jednak wiele firm budowlanych po wprowadzeniu sprzętu napotyka na powszechny problem: częste zacinanie się drutu, niepewne wiązanie i wysoki wskaźnik zerwania drutu. Podstawową przyczyną często nie jest sama maszyna, ale niewłaściwy dobór drutu wiązałkowego.
Automatyczne maszyny do wiązania prętów zbrojeniowych mają zupełnie inne wymagania dotyczące drutu wiązałkowego niż tradycyjne wiązanie ręczne. W przypadku wiązania ręcznego pracownicy mogą w dowolnym momencie regulować siłę i kąt wiązania, kierując się wyczuciem, podczas gdy maszyny opierają się na precyzyjnych czynnościach mechanicznych – podawaniu, owijaniu, skręcaniu i cięciu – z których każda nakłada ścisłe, spójne wymagania na właściwości fizyczne drutu wiązkowego.
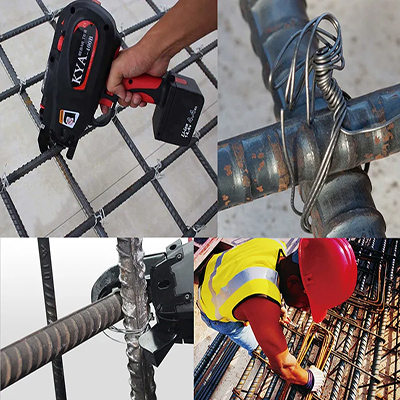
Podczas pracy maszyny wiążącej drut wiązałkowy musi być naciągany, zginany i owinięty wokół pręta zbrojeniowego przez konstrukcję mechaniczną, a następnie ostatecznie skręcany. Proces ten wymaga, aby drut miał wystarczającą elastyczność, aby wytrzymać zginanie i owijanie, a także wystarczającą wytrzymałość, aby nie poluzować się po skręceniu.
W idealnym przypadku drut wiążący powinien zostać poddany wyżarzaniu, co skutkuje uzyskaniem stanu „miękkiego jak smoła”. Wyżarzanie znacząco poprawia plastyczność drutu ze stali niskowęglowej, zmniejszając jego podatność na pękanie podczas zaciskania maszynowego. Drut zachowuje również swój kształt po zaciśnięciu, co pozwala na osiągnięcie stanu „łatwego do zaciśnięcia, trudnego do poluzowania”.
Jeśli drut wiązałkowy jest zbyt sztywny, wzrasta opór podczas zaciskania maszynowego, co może łatwo przeciążyć mechanizm napędowy lub spowodować pęknięcie drutu w węźle. Jeśli drut jest zbyt miękki, nie ma wystarczającej sprężystości po zaciśnięciu, co zwiększa podatność punktu zaciskania na poluzowanie.
Średnica drutu wiązałkowego jest kluczowym czynnikiem decydującym o jego płynnym działaniu. Różne modele maszyn wiązarskich mają określone zakresy kompatybilnych średnic drutu.
W przypadku ręcznych automatycznych wiązarek, powszechnie kompatybilna średnica drutu wynosi 0,8 mm (około 21 mm), co jest również standardową specyfikacją drutu dla popularnych modeli, takich jak seria MAX. Przemysłowe wiązarki prętów zbrojeniowych, ze względu na większą siłę wiązania, zazwyczaj używają drutu o średnicy od 1,2 mm do 2,0 mm.
Wybierając drut, należy unikać podejścia „wystarczająco dobry”. Jeśli średnica jest zbyt duża, drut nie może płynnie przejść przez kanał zasilający i zakleszczy się; jeśli średnica jest zbyt mała, siła wiązania jest niewystarczająca, a kosz zbrojeniowy jest podatny na przesuwanie się podczas zalewania.
Obróbka powierzchni drutu wiążącego ma bezpośredni wpływ na jego parametry użytkowe w określonych warunkach pracy.
Drut wiążący ocynkowany to najpopularniejszy wybór. Warstwa ocynkowana skutecznie izoluje powietrze i wilgoć, opóźniając rdzewienie. W przypadku wiązania prętów zbrojeniowych, które wymagają długiego okresu przechowywania lub pracy w wilgotnym środowisku, drut ocynkowany jest bardziej niezawodnym wyborem. Procesy cynkowania dzielą się na dwie kategorie: cynkowanie ogniowe i cynkowanie na zimno. Cynkowanie ogniowe zapewnia grubszą powłokę i lepszą odporność na korozję, ale jest również droższe.
Inną popularną opcją jest czarny drut żarzony. Nie jest on ocynkowany i ma na powierzchni czarną warstwę tlenku. Jego odporność na rdzę jest ograniczona, ale jest tańszy i bardziej miękki, co ułatwia dokręcanie maszynowe. W suchym środowisku lub gdy beton jest wylewany wkrótce po wiązaniu, czarny drut jest całkowicie wystarczający – alkaliczne środowisko samego betonu może pasywować rdzę.
Drut wiązałkowy w powłoce z tworzywa sztucznego to rozwiązanie na specjalne okazje. Podczas wiązania prętów zbrojeniowych pokrytych żywicą epoksydową, zwykły drut stalowy może zarysować powłokę. W takich przypadkach, aby zapewnić dodatkową ochronę, potrzebny jest drut wiązałkowy w powłoce z tworzywa sztucznego.
Automatyczne maszyny do wiązania mają określone wymagania dotyczące wytrzymałości drutu na rozciąganie. Jeśli wytrzymałość jest zbyt niska, drut łatwo pęka podczas skręcania; jeśli jest zbyt wysoka, może przekroczyć obciążenie projektowe maszyny.
W praktyce przemysłowej wytrzymałość drutu wiązałkowego na rozciąganie, przeznaczonego do automatycznych maszyn wiążących, zazwyczaj mieści się w przedziale od 420 MPa do 550 MPa. Ten zakres stanowi punkt równowagi między elastycznością a wytrzymałością: drut musi być wystarczająco elastyczny, aby maszyna mogła z łatwością wykonać operację owijania, a jednocześnie wystarczająco mocny, aby miejsce wiązania wytrzymało uderzenia i wibracje podczas wylewania betonu.
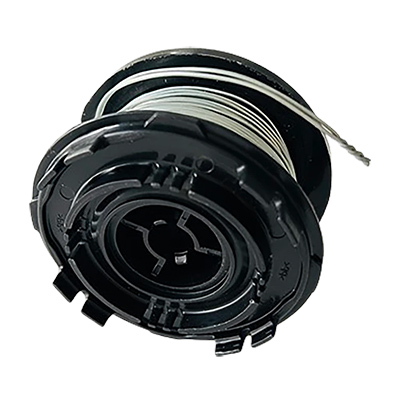
Drut wiązałkowy jest zazwyczaj dostarczany w postaci zwojów lub szpul. W przypadku automatycznych maszyn wiążących jakość zwoju bezpośrednio wpływa na płynność podawania drutu.
Wysokiej jakości drut wiązałkowy powinien być starannie ułożony i równomiernie naprężony podczas nawijania. Luźne nawijanie i przeplatanie może łatwo powodować splątanie lub zacięcie podczas podawania drutu do maszyny. Powszechne stosowanie systemów szybkiej wymiany szpul sprawiło, że wymiana rolek drutu stała się wygodniejsza, ale wymaga to, aby specyfikacja rolki drutu była kompatybilna z urządzeniem.
Ponadto powierzchnia drutu powinna być czysta, wolna od oleju i rdzy. Olej wpływa na tarcie koła podającego, powodując poślizg; rdza zwiększa opór tarcia i może nawet zablokować kanał podający.
Wybór drutu wiązałkowego może wydawać się prosty, ale ma bezpośredni wpływ na wydajność i jakość wiązania maszyny. Elastyczna obróbka cieplna, precyzyjne parametry średnicy, odpowiednia obróbka powierzchni, rozsądny zakres wytrzymałości i stała jakość nawijania – te pięć warunków jest nieodzownych.
Firmom budowlanym zaleca się pobranie próbek i przetestowanie ich na rzeczywistym sprzęcie przed zakupem hurtowym, aby upewnić się, że drut jest płynnie podawany, węzły są dobrze zawiązane i mają akceptowalny współczynnik zerwania. Tylko dobór odpowiedniego drutu wiązałkowego może w pełni wykorzystać jego zalety w zakresie wydajności.
TAGI :
Whatsapp : +86 -13559234186
E-mail : sale@lscmagnetics.com
Tel : +86 -13559234186